Rectificado
Realizamos rectificado plano y cilíndrico de precisión en piezas metálicas que requieren tolerancias cerradas y acabados superficiales finos. Nuestro parque de rectificadoras cubre diámetros de hasta 400 mm y longitudes de hasta 1500 mm entre puntos, para piezas únicas, prototipos y lotes de producción.
Trabajamos acero al carbón, acero templado, inoxidable, hierro fundido y aleaciones especiales. Cada trabajo se verifica dimensionalmente con instrumentos calibrados, garantizando precisiones de hasta 1 micra (0.001 mm) y repetibilidad entre corridas según especificación del plano.
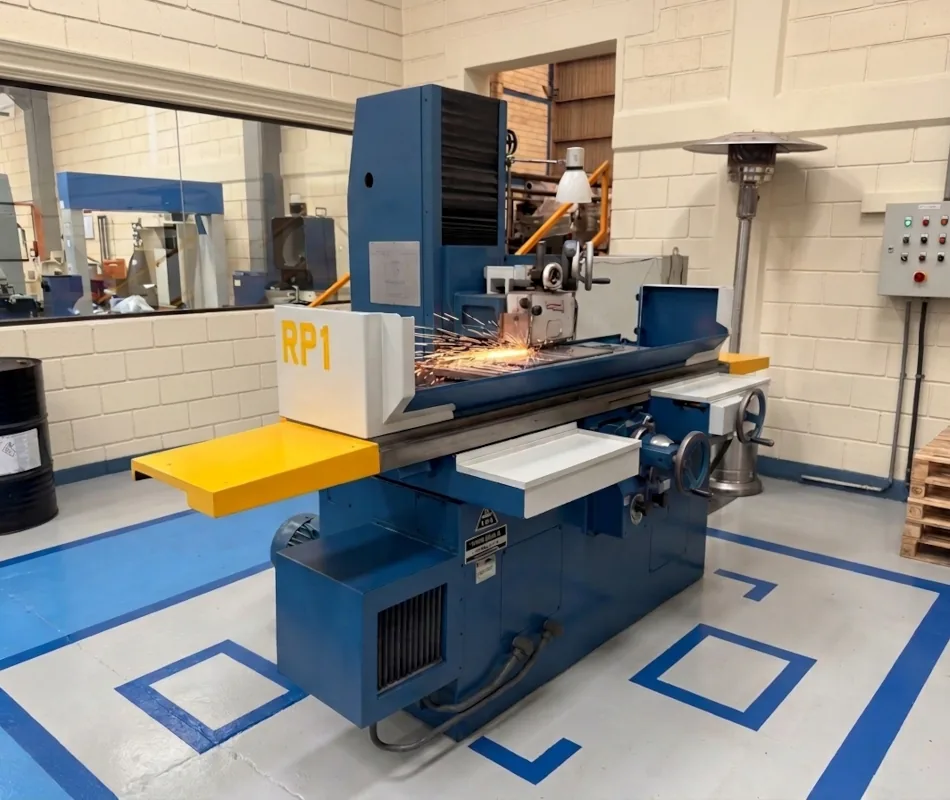
Rectificadora plana
TOS BPH 320 A
- Rectificadora plana de husillo horizontal, serie BPH 320 A.
- Superficie de trabajo: 320 × 1000 mm.
- Recorrido longitudinal de mesa: 1060 mm.
- Ancho máximo de rectificado: 320 mm.
- Altura máxima de pieza: 350 mm.
- Muela: 250 × 32 × 76 mm (diámetro × espesor × agujero), hasta 2,600 RPM.
- Motor del husillo: 4 kW (5.4 HP).
- Carga máxima de mesa: 280 kg.
- Peso de la máquina: 3,200 kg.
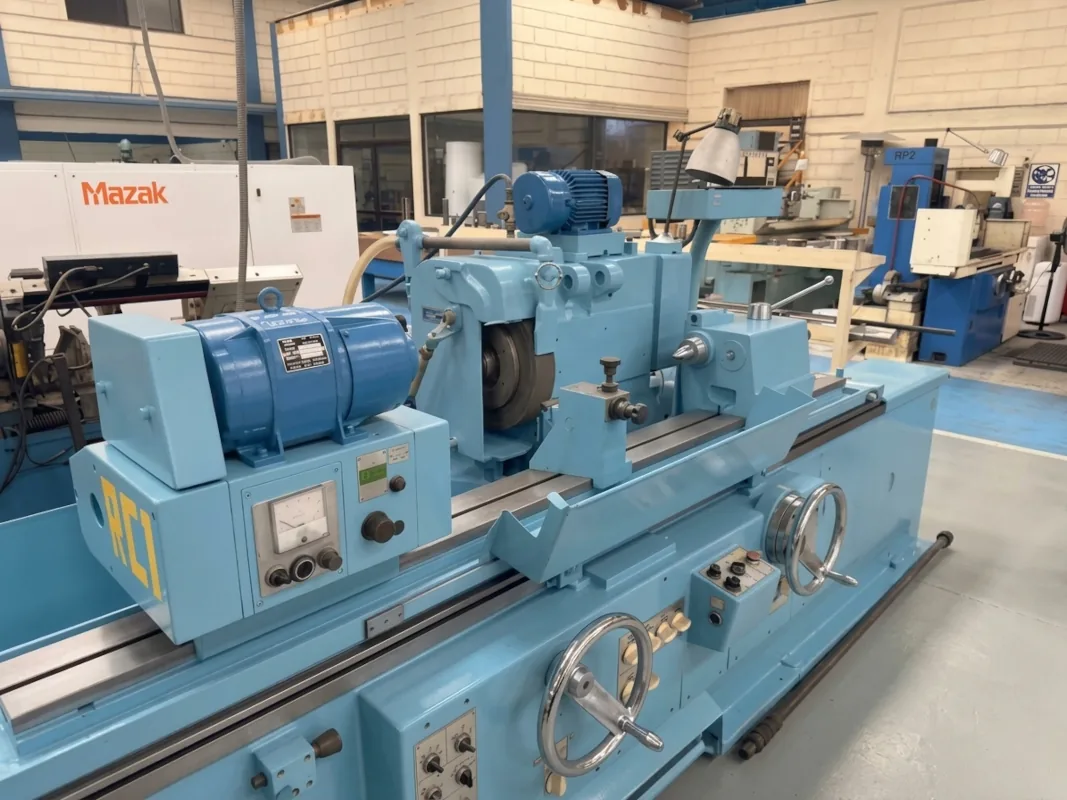
Rectificadora cilíndrica universal
TOS Hostivař BHU 40A / 1500
- Rectificadora cilíndrica universal entre puntos, TOS Hostivař (planta Mělník), serie BHU 40A/1500.
- Diámetro máximo de rectificado: 400 mm.
- Longitud máxima de rectificado: 1500 mm.
- Peso máximo de pieza entre puntos: 250 kg.
- Altura entre centros: 205 mm.
- Muela: 500 × 100 mm (diámetro × ancho), hasta 1,980 RPM.
- Motor principal: 7.5 kW (10 HP).
- Cabezal porta-pieza: 18 – 560 RPM con variación continua.
- Equipada con aditamento para rectificado interior.
- Precisión de posicionamiento: 0.001 mm (1 micra).
- Peso de la máquina: 5,950 kg.
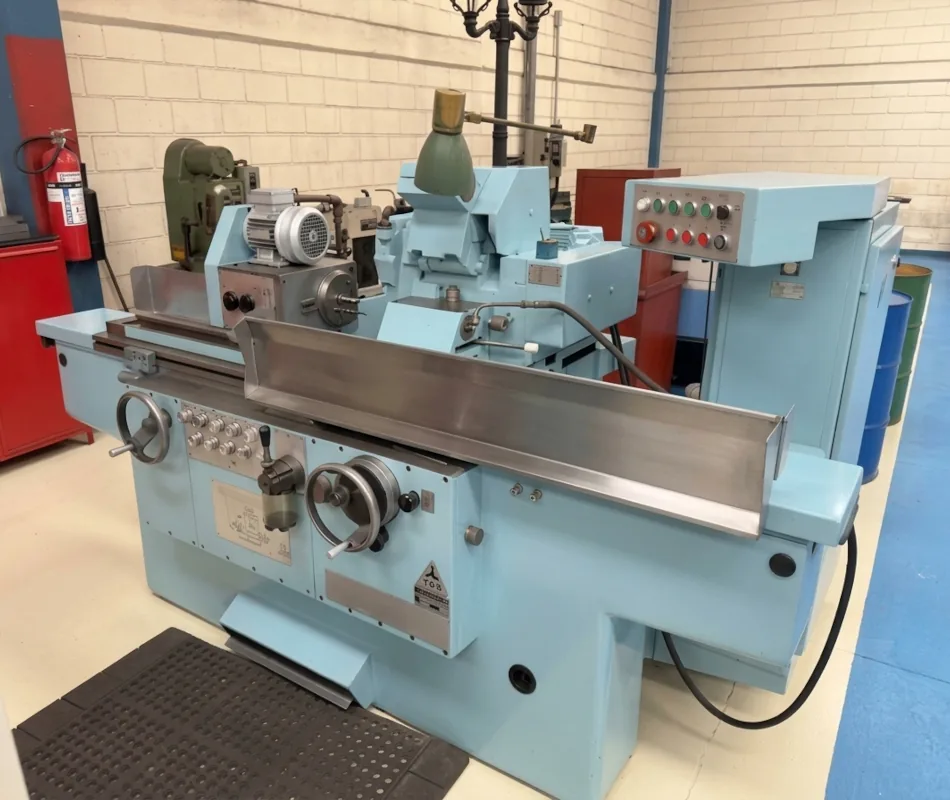
Rectificadora cilíndrica universal
TOS Hostivař BUAJ 28
- Rectificadora cilíndrica universal entre puntos, TOS Hostivař, serie BUAJ 28.
- Altura entre centros: 145 mm.
- Diámetro máximo de rectificado: 280 mm.
- Longitud máxima de rectificado: hasta 1000 mm según bancada.
- Peso máximo de pieza entre puntos: 70 kg.
- Muela: 400 × 50 mm (diámetro × ancho), hasta 2,560 RPM.
- Velocidad del cabezal porta-pieza: 22.4 – 710 RPM.
- Precisión de posicionamiento: 0.001 mm (1 micra).
- Equipada con aditamento para rectificado interior.
- Dimensiones (L × An × Al): 2900 × 1650 × 1500 mm.
- Peso de la máquina: 2,500 kg.
Preguntas Frecuentes
El rectificado plano se aplica a superficies planas, utilizando una muela de husillo horizontal o vertical. El cilíndrico se usa en piezas de revolución (ejes, bujes, pasadores) que se rectifican entre puntos o sin centros. Si su pieza requiere ambos tipos de operación, consúltenos y le indicamos el proceso más adecuado.
Nuestras rectificadoras permiten precisiones de hasta 0.001 mm (1 micra) en condiciones controladas. La tolerancia real depende del material, la geometría de la pieza y el acabado requerido. Envíenos el plano con las tolerancias críticas y confirmamos viabilidad antes de cotizar.
Rectificamos acero al carbón, acero templado, acero inoxidable, hierro fundido y aleaciones especiales. El rectificado es especialmente útil en piezas que han sido templadas, ya que otros procesos de mecanizado no pueden trabajar sobre materiales con durezas superiores a 45 HRC.
Para rectificado plano: hasta 320 × 1000 mm, con altura máxima de 350 mm. Para rectificado cilíndrico: hasta 400 mm de diámetro y 1500 mm entre puntos, con peso máximo de 250 kg. Para piezas fuera de estos rangos, consúltenos y evaluamos alternativas.
Sí, rectificamos piezas templadas. De hecho, el rectificado es uno de los pocos procesos que puede dar acabado dimensional a piezas que han pasado por tratamiento térmico. Es habitual que nos envíen piezas templadas para ajustar dimensiones finales o corregir deformaciones por temple.
El rectificado permite obtener acabados finos con rugosidad típica entre Ra 0.4 y Ra 0.8 μm, dependiendo del tipo de muela, velocidad y avance. Para acabados más finos, indíquenos el valor Ra objetivo y ajustamos los parámetros del proceso.
Atendemos desde una sola pieza hasta lotes medianos y recurrentes. El rectificado es frecuente en piezas únicas, por ejemplo cuando un cliente necesita corregir una pieza después del temple o recuperar un componente desgastado.
Para cotizar necesitamos: plano o modelo 3D de la pieza, material y estado (suave o templado), dimensiones finales deseadas, tolerancias críticas y acabado superficial esperado. Con esa información le confirmamos precio, proceso propuesto y plazo de entrega.
